圆柱木模板出厂前的准备工作 从选材到质检的完整流程
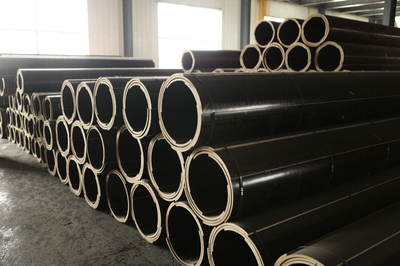
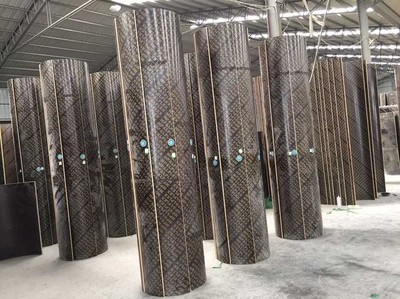
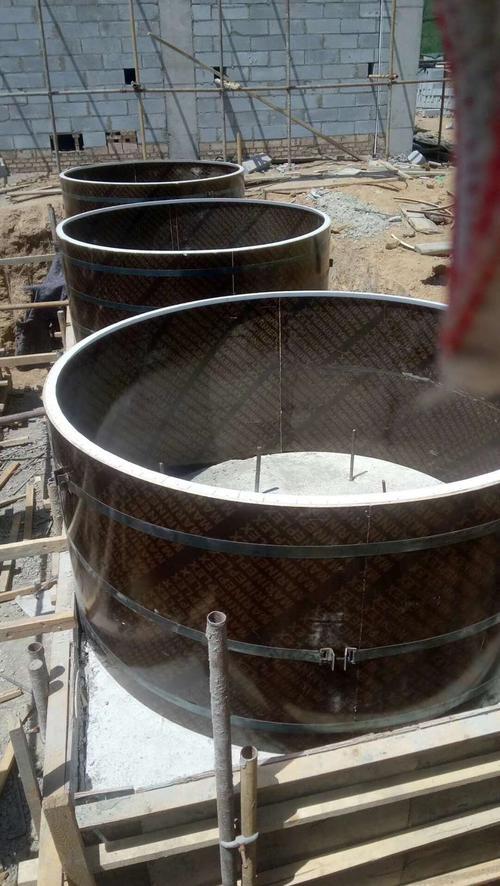
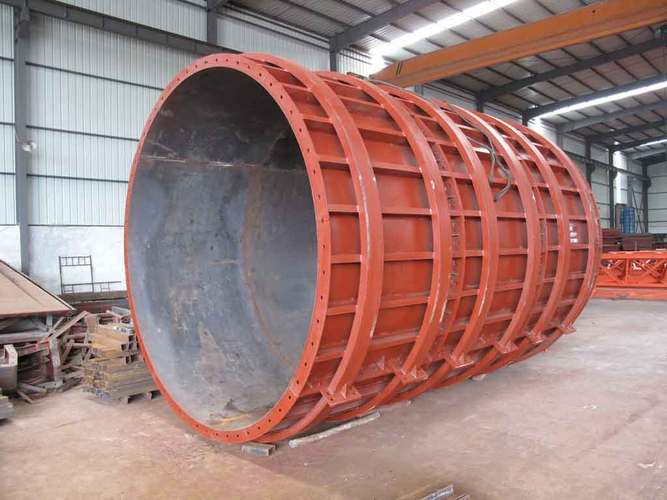
圆柱木模板作为建筑行业中用于浇筑圆形混凝土柱的重要工具,其质量直接影响到混凝土成型的精度、外观以及施工安全。为了确保每一块圆柱模板都能在工地上发挥最佳性能,出厂前的准备工作至关重要。本文将详细介绍圆柱木模板从原材料进厂到成品出库所需经历的一系列严谨工序。
1. 原材料精选与检验
圆柱木模板通常采用优质桦木、杨木或松木为主要原料,辅以酚醛树脂胶等环保胶粘剂。出厂前的第一步是对原材料进行严格筛选:
- 木材:要求纹理顺直、无腐朽、无死节,含水率控制在12%以下,以保证模板的强度和稳定性。
- 胶水:选用耐水、耐高温的防水胶,确保模板在潮湿环境下不脱层。
- 覆膜材料:优质防水膜(如酚醛树脂浸渍纸)需具备高耐磨、易脱模的特性。
所有材料入库前需经过质检部门抽样测试,不合格批次直接退回。
2. 模板结构设计与参数确定
根据客户需求或标准规格,确定圆柱模板的直径、长度、弧度和连接方式。常见直径范围从300mm到2000mm不等,长度一般为1.5m、2m或3m。设计时需考虑:
- 模板的承载能力(混凝土侧压力)
- 拼装缝隙的密封性
- 加固肋的间距与截面尺寸
- 连接法兰或卡扣的定位
设计图纸需经技术负责人审核签字后方可投入生产。
3. 裁切与成型加工
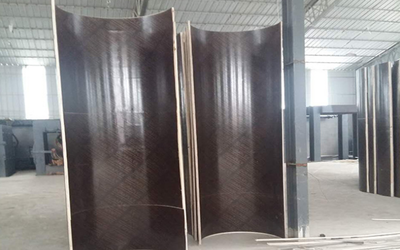
压制好的多层板需按照设计弧度和尺寸进行精密裁切。现代工厂多采用CNC数控切割机或激光切割,确保每块模板的弧面角度准确、边缘光滑。
- 弧形成型:通过模具热压或冷压使木板弯曲成圆柱面。
- 边缘处理:裁切后需打磨去除毛刺,并涂刷防水漆,防止水分从边缘渗入。
- 预钻连接孔:根据图纸在模板两侧钻出用于螺栓或销钉连接的孔位。
4. 组坯与热压成型
多层木板需按纹理方向交叉组坯,然后送入热压机。在高温高压下,胶粘剂固化,使模板形成坚固的整体。热压参数(温度、压力、时间)根据板材厚度和胶种设定,通常温度在120-150℃,压力在1.0-1.5MPa。
热压后的模板需经过冷却、平衡含水率处理,避免后期变形。
5. 表面覆膜与处理
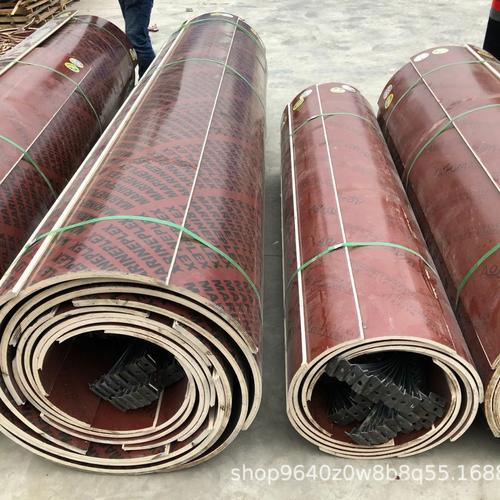
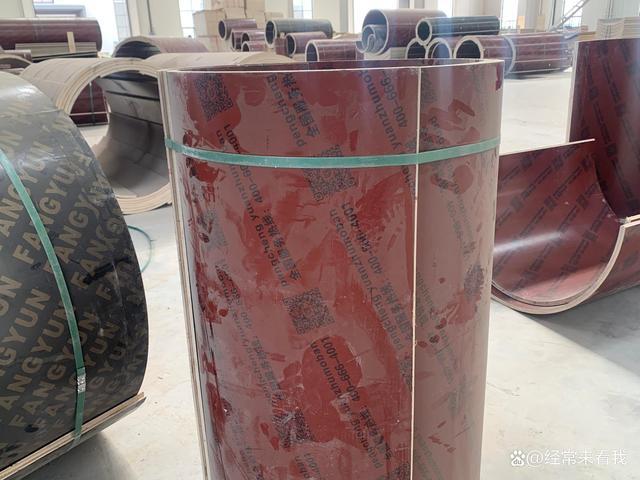
为提高模板的脱模性能和耐磨性,圆柱木模板表面通常覆有一层防水酚醛树脂膜。覆膜工艺包括:
- 清洁板面
- 涂布胶水
- 铺贴覆膜纸
- 二次热压或辊压
覆膜后表面应平整、无气泡、无划痕。必要时可进行压花处理,增加摩擦力。
6. 质检与测试
每批圆柱木模板出厂前必须通过严格的质量检测:
- 尺寸偏差:直径、长度、弧面角度误差不超过±2mm。
- 外观:无开裂、无分层、无鼓泡、无缺角。
- 物理性能:抽样进行静曲强度、弹性模量、胶合强度测试。
- 防水性能:沸水煮试验(如72小时)后检查是否开胶。
- 荷载试验:模拟混凝土侧压力,验证模板是否变形或破坏。
只有全部指标合格的产品才能进入下一环节。
7. 清洁与标识
质检合格的模板需清除表面粉尘、油污,然后进行标识:
- 产品规格(直径×长度)
- 生产批号
- 检验合格章
- 数量及生产日期
标识应清晰、耐磨,便于工地核对与追溯。
8. 包装与防护
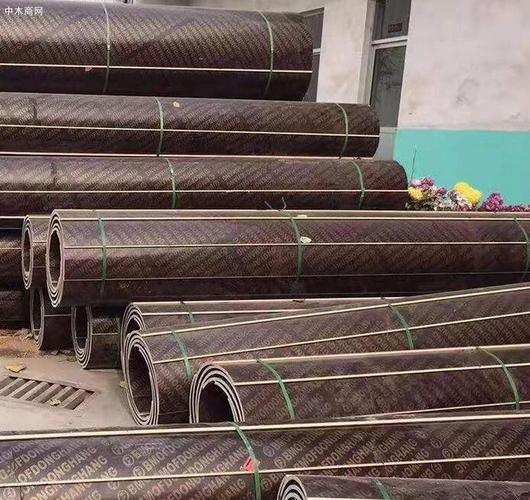
为防止运输和储存过程中的损伤,圆柱木模板需妥善包装:
- 多块模板叠放时,之间用泡沫或纸板隔开。
- 整垛用塑料薄膜或防水布包裹,防止雨淋。
- 边缘用护角条保护,避免磕碰。
- 打捆结实,并附上装箱单和合格证。
9. 入库与出厂
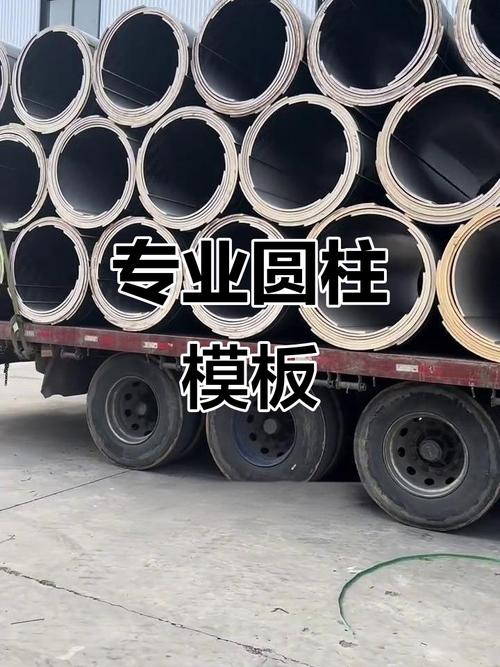
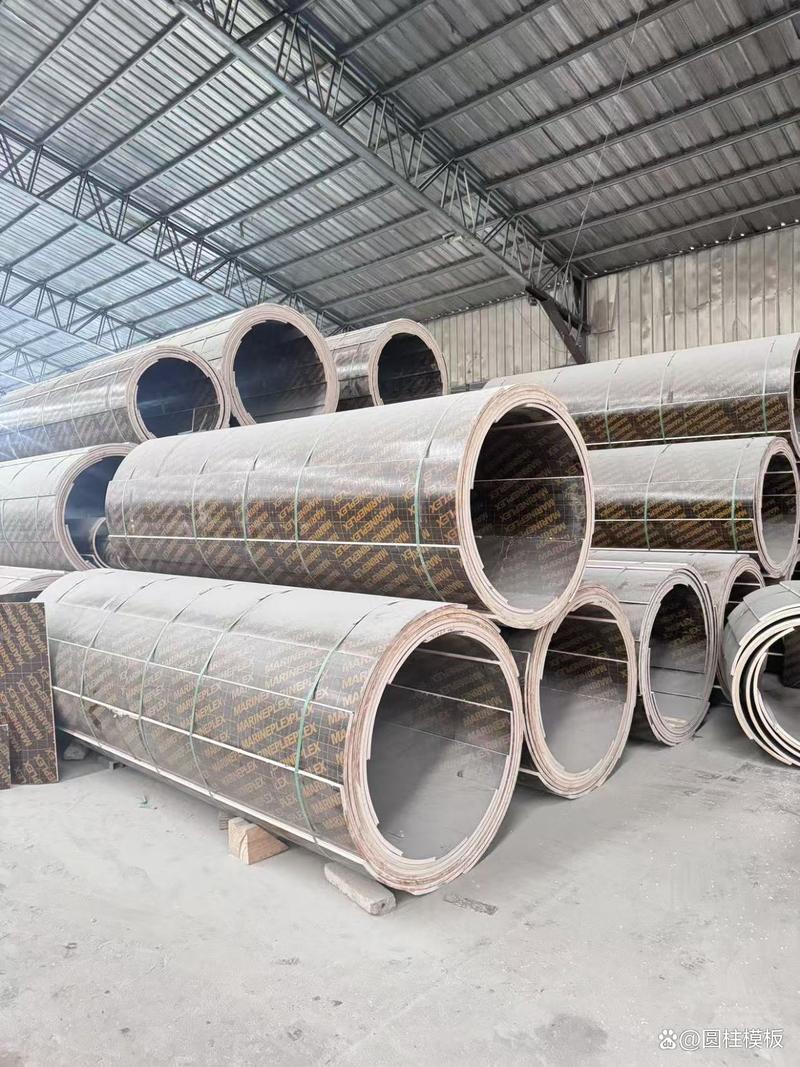
包装好的成品存入干燥、通风的仓库,离地垫高存放。根据订单安排发货,装车时轻拿轻放,严禁抛掷。
###
圆柱木模板的出厂准备工作贯穿从原料到成品的每一个细节,每一步都凝聚着工艺与责任。只有严格执行上述流程,才能保证模板在施工现场拼装便捷、浇筑精准、脱模顺利,为建筑质量与安全奠定坚实基础。
如若转载,请注明出处:http://www.boqiangjiancai.com/product/52.html
更新时间:2026-10-05 07:33:33